-
Correo electrónico
info@gti-test.com
-
Teléfono
17640053769
-
Dirección
Habitación 7, cofco Plaza 56 - 39 Huanghe North street, Huanggu district, Shenyang
Acerca de nosotros
Jitai Precision Instrument (Shenyang) Co., Ltd
Intercambio de productos secos | cinco pasos clave en el proceso de detección de fugas del filtro de alta eficiencia HEPA
Fecha:2025-12-08Leer:7
I. proceso estándar de detección de fugas de filtros de alta eficiencia
La detección de fugas de filtros de alta eficiencia es un trabajo sistemático que requiere operar estrictamente de acuerdo con el proceso estándar para garantizar la precisión y fiabilidad de los resultados de las pruebas.
1.1 Fase de introducción de aerosoles
La introducción de aerosoles PAO en el lado superior de la HEPA a medir es el primer paso en todo el proceso de detección de fugas. Según el escenario de aplicación, la forma de introducción de aerosoles varía:
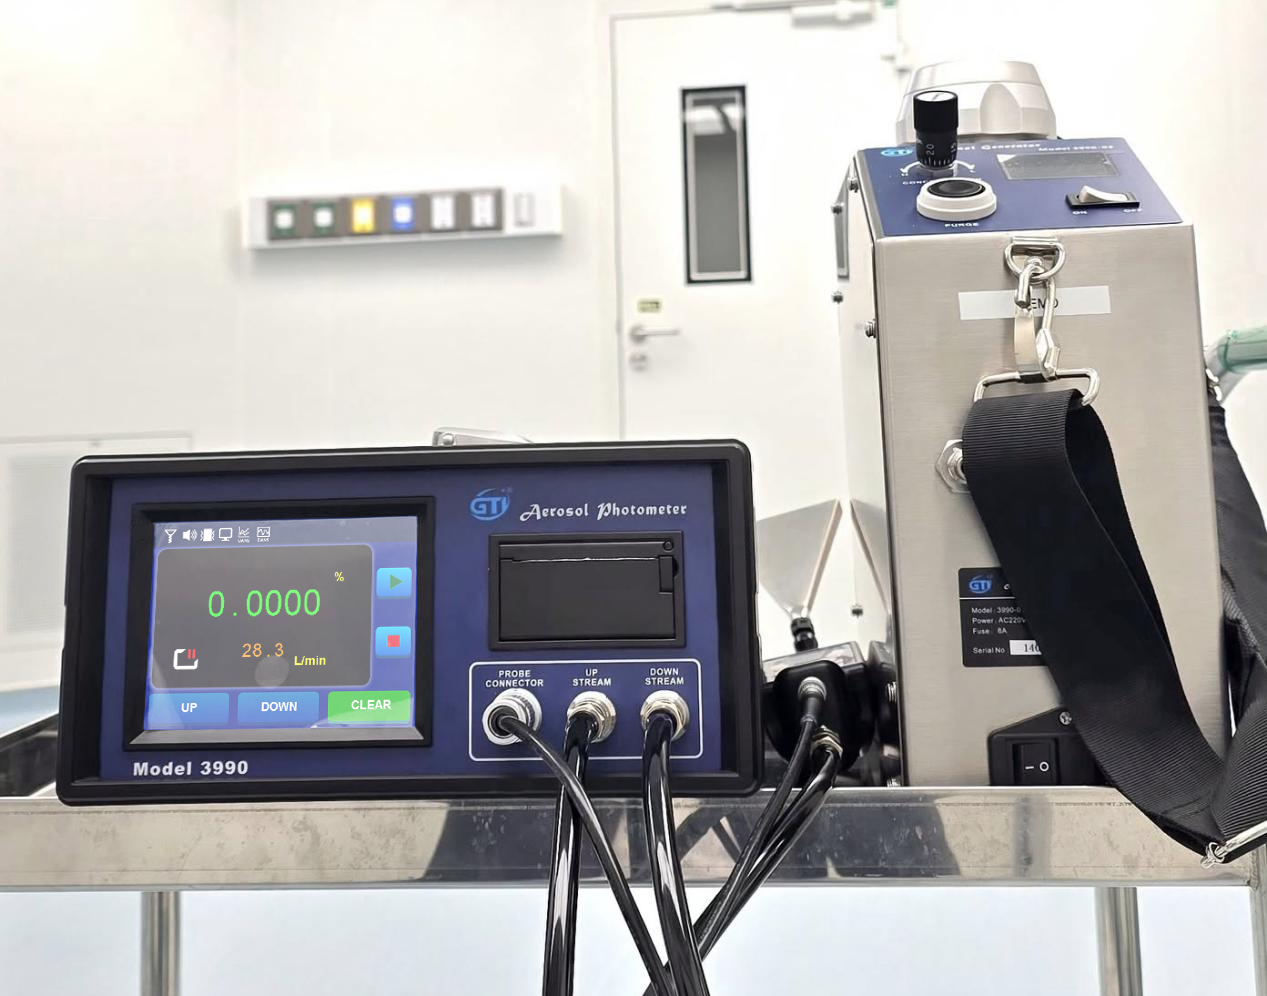
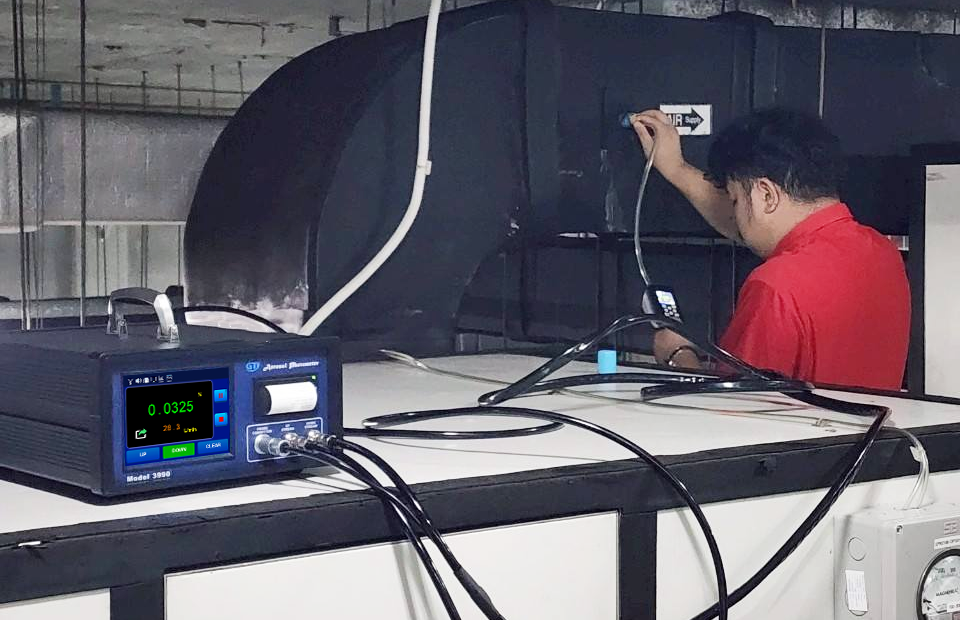
HEPA en el sistema hvac: para que la concentración de aerosoles al llegar a HEPA sea uniforme, los aerosoles suelen introducirse directamente desde el lado de presión negativa del ventilador del sistema. Si es necesario introducirlo en el conducto, se debe establecer un punto de introducción a al menos 10 veces el diámetro del conducto de la HEPA y minimizar las curvas del conducto (según las recomendaciones de la Sociedad Americana de Ciencia y tecnología ambiental). En la práctica, solo es necesario mantener la concentración de aerosoles superiores estable dentro del rango requerido.
tapa laminar, HEPA en la Mesa súper limpia: la detección de fugas de este tipo de equipos es relativamente simple, y los aerosoles se pueden introducir directamente desde el lado de presión negativa del ventilador del sistema, sin tener en cuenta la concentración desigual causada por el transporte a larga distancia.
1.2 preparación del equipo de detección
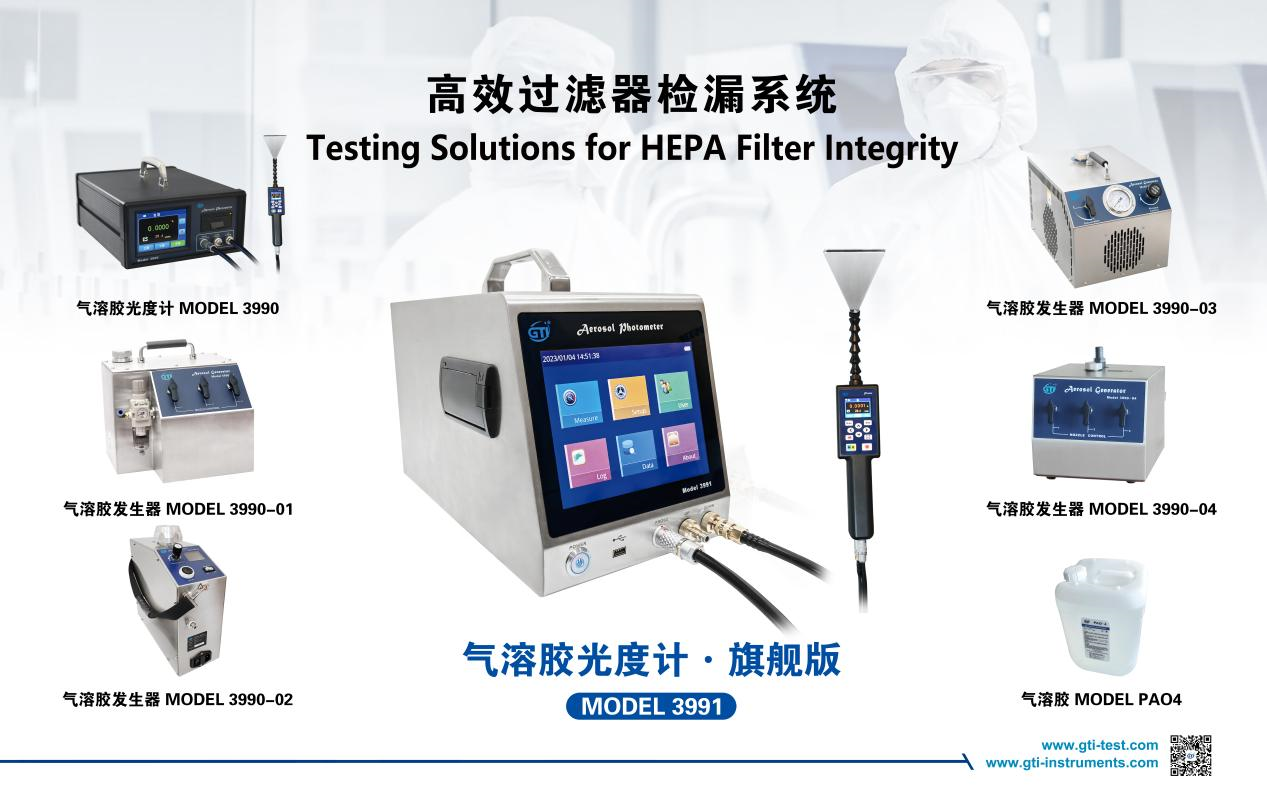
La iniciación y calibración del fotómetro de aerosoles es un eslabón clave para garantizar la precisión de la detección:
Iniciar el procedimiento de acuerdo con el Manual de operación del dispositivo
Configuración del umbral de alarma (generalmente fijado en una tasa de fuga del 0,01%)
Conecte el tubo de muestreo upstream al puerto de muestreo aguas arriba
Medir y ajustar el rango ideal de concentración de aerosoles superiores a 10 a 20 μg / ML
En esta etapa se debe prestar especial atención a las especificaciones de funcionamiento del generador de aerosoles para garantizar que la distribución del tamaño de las partículas de aerosol generadas cumpla con los requisitos de prueba.
1.3 operación de detección de fugas de escaneo
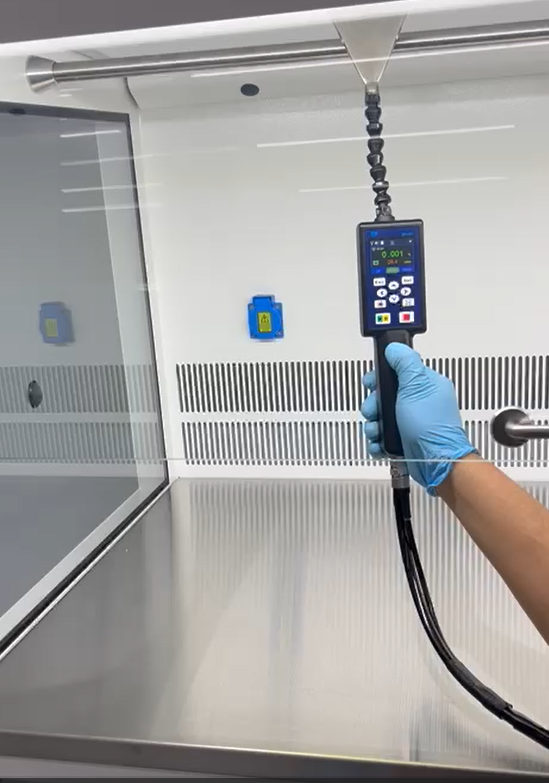
La detección de fugas de escaneo es el eslabón central del proceso de detección de fugas, y es necesario seguir estrictamente las siguientes especificaciones de operación:
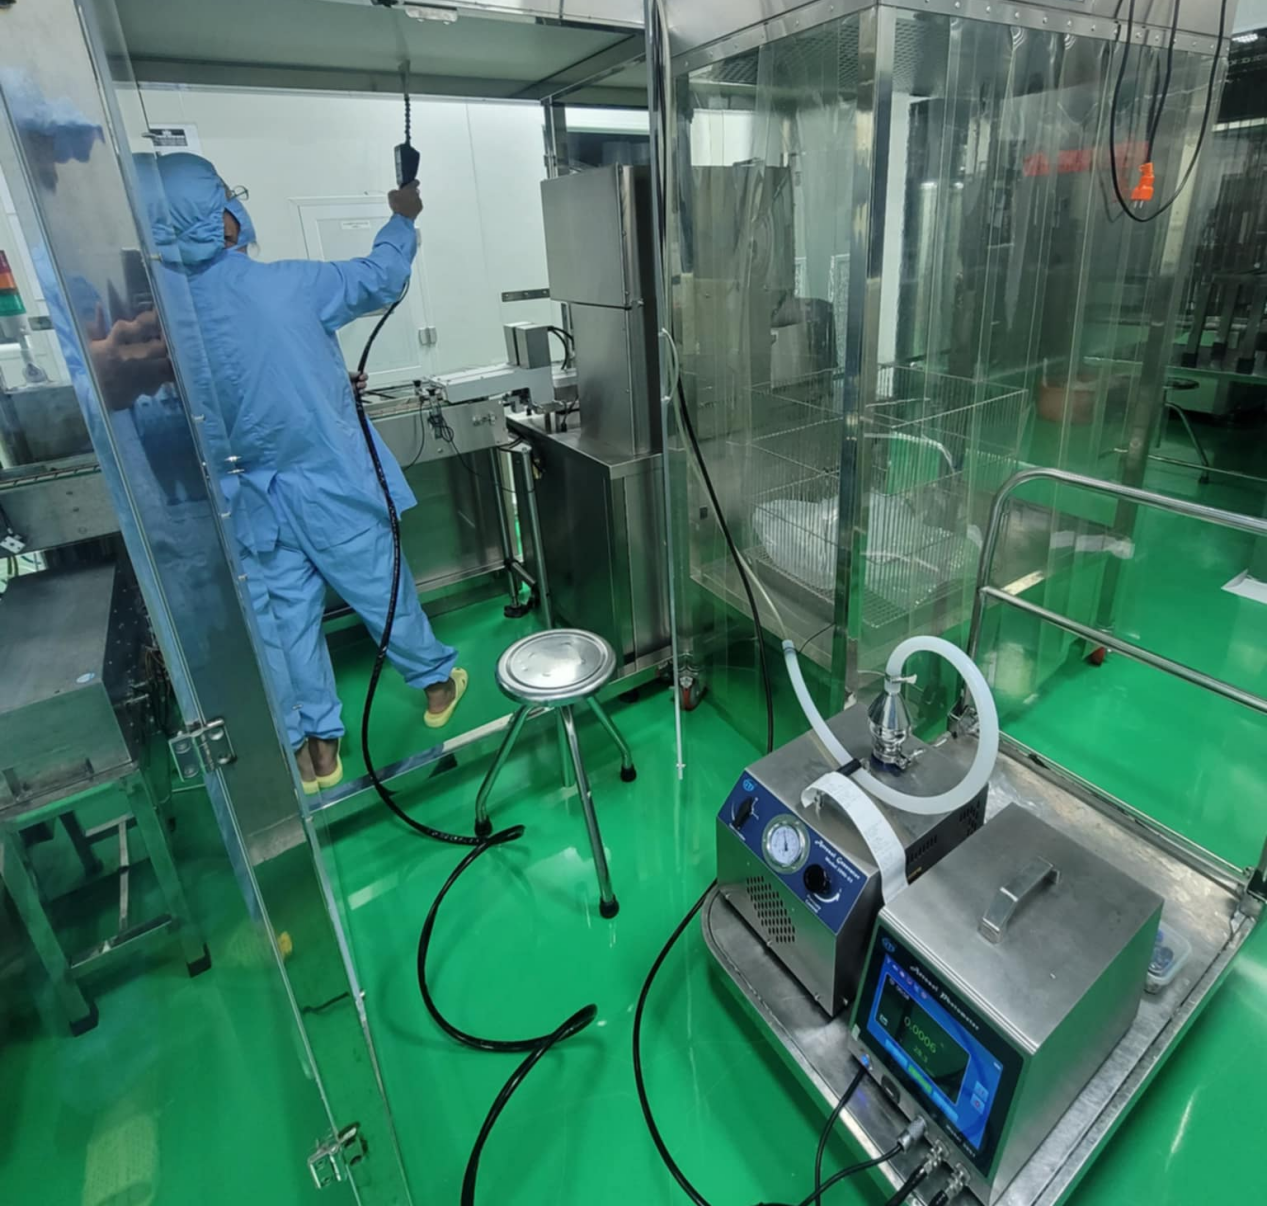
preparación: retire la placa de flujo disperso de HEPA y exponga toda la superficie de filtro y la estructura de sellado circundante. El área de Inspección debe incluir todas las partes selladas: la superficie del filtro, entre el filtro y el marco, entre el marco y el marco y entre el marco y la Caja de presión estática.
Parámetros de escaneo:
La cabeza de muestreo mantiene una distancia de aproximadamente 3 cm de la superficie del filtro.
La velocidad de escaneo se controla en no más de 5 cm / s
Se utiliza la ruta de escaneo alternativo en línea recta
Las líneas de escaneo adyacentes deben superponerse adecuadamente (generalmente el 50% del diámetro de la cabeza de muestreo)
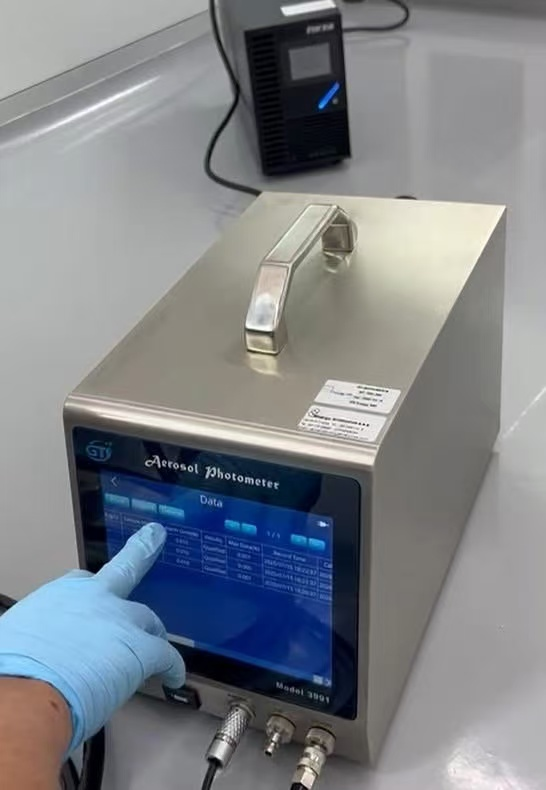
determinación de fugas: cuando el instrumento de detección emite un sonido de alarma (es decir,% Leakage supera el umbral del 0,01%), indica una fuga en esta posición. Después de encontrar la fuga, se debe marcar, usar silicona para bloquear temporalmente la fuga o sujetarla, y luego volver a escanear para confirmar el efecto de reparación.
protección de seguridad: los operadores deben usar máscaras protectoras durante todo el proceso para evitar la exposición a aerosoles. Al mismo tiempo, se debe confirmar regularmente la estabilidad de la concentración de aerosoles superiores, generalmente el tiempo de detección completo de cada filtro es de unos 5 minutos.
2. criterios para determinar y tratar los resultados de la detección de fugas
Los resultados de la detección de fugas de filtros de alta eficiencia se determinan con estándares claros y especificaciones de tratamiento para garantizar el funcionamiento seguro y confiable del sistema de filtrado.
2.1 Criterios de conformidad
El estándar de calificación de la tasa de fuga del filtro de alta eficiencia es ≤ 0,01%. Las reglas específicas de determinación son las siguientes:
decisión de conformidad: si la tasa de fuga de todos los puntos de detección de HEPA no supera el 0,01% durante el proceso de detección, se determina que el filtro está calificado y puede seguir utilizándose.
juicio de no conformidad: si se encuentra una tasa de fuga superior al 0,01% en cualquier punto, se determina que el filtro no está calificado y se deben tomar medidas de tratamiento inmediatas.
2.2 especificaciones para el tratamiento de fugas
Para los filtros que no están calificados para la prueba, hay los siguientes métodos de tratamiento:
posicionamiento de la marca: utilice marcas que no se caigan para marcar con precisión todas las posiciones de los puntos de fuga y registrar los valores de la tasa de fuga.
criterios de reparación:
Se permite reparar la fuga del material filtrante con pegamento especial
El área de reparación en una sola fuga no debe exceder el 1% del área total del filtro.
El área de reparación acumulada en todas las fugas no debe exceder el 5% de la superficie total.
Los filtros deben reemplazarse en su conjunto cuando se supere cualquiera de los estándares anteriores.
requisitos de reinspección: después de que se hayan completado todas las reparaciones, se debe volver a realizar un Escaneo completo para detectar fugas, asegurando que el área de reparación ya no tenga fugas y que la tasa general de fugas cumpla con los estándares.
3. recomendaciones sobre el ciclo de detección de fugas de filtros de alta eficiencia
Diferentes instituciones y estándares tienen diferentes sugerencias sobre el ciclo de detección de fugas de filtros de alta eficiencia, y los usuarios deben elegir la frecuencia de detección adecuada de acuerdo con sus propias características de la industria.
| Normas / instituciones | Ciclo de detección de fugas recomendado | Escenarios de aplicación |
| Guía de producción de medicamentos estériles de la FDA | Cada seis meses | Taller de producción de preparaciones estériles |
| Guía de Inspección GMP de China | Por lo general, una vez al año | Entorno normativo para la gestión de la calidad de la producción farmacéutica |
| Norma iso14644 | No más de 24 meses | Pruebas de rutina de HEPA instaladas |
Además de las pruebas periódicas mencionadas anteriormente, también es necesario detectar fugas en las siguientes circunstancias especiales:
después de la instalación o sustitución todas las HEPA recién instaladas o reemplazadas deben ser detectadas inmediatamente por DOP para confirmar la calidad de la instalación.
- anomalías:
El Monitoreo Ambiental muestra un deterioro anormal de la calidad del aire.
La prueba de esterilización del producto no está calificada
Falló la prueba de llenado simulado del medio de cultivo
Como parte de la investigación de desviaciones
equipos especiales: el HEPA utilizado en túneles de secado, hornos secos y otros equipos también debe incluirse en el plan de detección de fugas, y su ciclo de detección puede referirse a las normas del sistema principal.
4. análisis de las razones por las que los filtros de alta eficiencia no cumplen con los estándares
El filtro de alta eficiencia no cumple con los estándares puede ocurrir en la prueba de fábrica o en la prueba de campo, y las razones se pueden resumir en las siguientes categorías:
4.1 causas reconocibles visualmente
Problemas que se pueden encontrar a través de una inspección visual o una simple prueba:
daños en la superficie del material filtrante:
Rotura significativa o daño mecánico (fácil de observar a simple vista)
Las lesiones leves pueden requerir pruebas en el Banco de pruebas para detectarlas.
Una pequeña cantidad de daños se pueden reparar profesionalmente en la planta de producción.
lesiones durante la producción:
El material filtrante está sometido a una presión excesiva durante el proceso de fabricación.
Daños accidentales causados por operaciones humanas inadecuadas
Reparable localmente, pero debe cumplir con los requisitos estándar
Defectos de sellado:
Fugas de aire en la Unión del material filtrante y el marco exterior del filtro
Fugas de aire causadas por el manejo inadecuado de las costuras de las tiras de sellado
El uso de tiras de sellado de poliuretano espumosas en el sitio puede evitar problemas de costura.
Las tiras de Goma con juntas deben diseñarse con una interfaz de laberinto.
4.2 cuestiones relacionadas con las materias primas
Defectos relacionados con la calidad del material del filtro en sí:
la eficiencia del material filtrante es insuficiente:
No se cumple el estándar de material filtrante de alta eficiencia (la eficiencia de filtrado de partículas de 0,3 micras a una velocidad del viento de 5,3 CM / s es ≥ 99,97%)
Defectos fundamentales que no se pueden compensar a través del tratamiento posterior
problemas de polvo de materiales:
El control de las materias primas de los tabiques de papel en los filtros tradicionales con tabiques no es estricto.
La falta de limpieza del entorno de producción de materiales filtrantes conduce a su propio polvo.
Algunos métodos de inspección son difíciles de detectar este tipo de posibles problemas de polvo.
4.3 problemas del proceso de detección
Errores de juicio causados por métodos de detección o operaciones inadecuadas:
Interferencia de vórtice:
Durante la detección de escaneo, el vórtice de la superficie de salida de aire lleva polvo circundante a la zona de escaneo.
Es difícil distinguir entre falsos positivos causados por fugas reales e interferencia de vórtice
Los fabricantes extranjeros resuelven este problema estableciendo mesas de Inspección en salas limpias.
juicio erróneo de la concentración aguas abajo:
Después de la instalación, solo se juzga el rendimiento del filtro en función de la concentración de polvo aguas abajo.
Puede causar un error de juicio de los filtros calificados debido a otras fuentes de contaminación
Es necesario combinar la detección multipunto y el análisis de tendencias para juzgar de manera integral.
V. comparación de los principales métodos de detección de fugas
En la actualidad, la detección de fugas de filtros de alta eficiencia adopta principalmente dos métodos, cada uno con sus propias características, pero los resultados de la detección son consistentes.
5.1 método de escaneo del fotómetro
características técnicas:
Fuente de partículas detectadas: gotas de fase multidispersas (como el humo DOP producido por la boquilla laskin)
Principio de detección: escaneo fotométrico de todo el plano del filtro
Ventajas: posicionamiento rápido y preciso de los puntos de fuga
Limitación: no se puede distinguir el tamaño de las partículas de polvo, la 'eficiencia de filtración' reportada es solo para referencia
puntos clave de la operación:
Es necesario cooperar con el generador de aerosoles pao.
Las rutas y parámetros de escaneo deben seguir estrictamente los estándares.
Adecuado para la detección rápida y la detección a gran escala
5.2 método de recuento de partículas
características técnicas:
Método común europeo, la prueba de filtro de ultra alta eficiencia en los Estados Unidos también utiliza un método similar
Fuente de polvo: gotas de fase multidispersas o polvo sólido de tamaño de partícula específico
Equipo central: contador de partículas láser de gran flujo
Ventajas: se puede medir el número de partículas específicas en cada punto y comparar la eficiencia local
requisitos especiales:
Se necesita una fuente de polvo de fase monodispersa para usar un contador de núcleo de condensación.
El tipo de polvo de prueba se puede personalizar de acuerdo con las necesidades del usuario.
Proporcionar datos más detallados sobre la distribución del tamaño de las partículas
5.3 conclusiones comparativas metodológicas
Los estudios experimentales han demostrado que:
Para el mismo punto de fuga, la eficiencia de filtrado local medida por los dos métodos es básicamente la misma.
El método del fotómetro es más fácil y rápido de operar.
El método de recuento de partículas proporciona información de datos más rica
La selección depende del escenario de aplicación específico y de las necesidades de datos
VI. Resumen y recomendaciones
La detección de fugas de filtros de alta eficiencia es un eslabón clave para garantizar la calidad del aire ambiente limpio, y es necesario establecer un plan sistemático de detección y mantenimiento:
Estandarización del proceso: siga estrictamente el proceso de detección de fugas, y cada enlace desde la introducción de aerosoles hasta la detección de escaneo debe ser estandarizado.
racionalización del ciclo: establecer la frecuencia de detección de acuerdo con las normas de la industria y las necesidades reales, y se recomienda acortar el intervalo de detección en un entorno estéril.
juicio científico de los resultados: distinguir correctamente entre fugas reales y falsas pruebas, y evaluar exhaustivamente el Estado del filtro en combinación con varios métodos.
trazabilidad del problema: cuando se encuentra una situación que no cumple con los estándares, se deben analizar las causas fundamentales desde muchos aspectos, como materiales, fabricación, instalación y mantenimiento.
Selección de métodos: selección de métodos adecuados de acuerdo con el propósito de la detección y las condiciones de los recursos, las áreas importantes pueden combinar dos métodos.
- Registro completo: registrar en detalle los datos de cada fuga y los problemas encontrados, y establecer un archivo del ciclo de vida del filtro.
A través de la gestión sistemática de la detección de fugas, se puede garantizar que los filtros de alta eficiencia siempre estén en funcionamiento y proporcionar una garantía confiable para un entorno limpio.